您好,欢迎进入苏州汉测测量设备有限公司官网!
当机床探头(测针)以极快的速度触碰工件,并瞬间算出一个精准的坐标写入系统时,许多喜欢钻研技术的CNC工程师都会发出灵魂拷问:“这神奇的动作到底是怎么实现的?探针程序怎么编的?” 今天,苏州汉测测量设备有限公司带您揭开宏程序底层的编程密码。
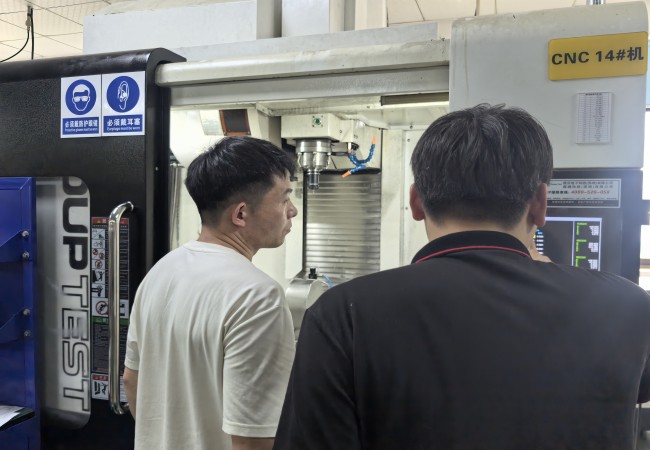
探针程序的核心:G31 跳步指令
编写探针程序,绝对绕不开一个至关重要的数控指令——G31(跳步指令)。
普通的走刀指令是G01,无论中途碰到什么,机床都会死命往前走,直到坐标终点(撞机)。而G31指令则具有“刹车”功能:
当机床执行 G31 X100. F50 时,机床向X轴移动。如果在移动过程中,探头碰到了工件并向系统发出了信号,机床会立刻刹车停止移动,并舍弃剩余的未走完的行程。
探针程序编程的四大核心逻辑模块
一个自动找正孔中心的探针宏程序,其底层逻辑大致如下:
1. 触测获取机械坐标:
调用 G31 向孔的X正方向移动,碰到壁停止。宏程序紧接着读取此时机床的绝对机械坐标(例如在FANUC系统中,提取系统变量 #5021 即为当前X轴坐标),将其存入变量 #1。
2. 多点采集:
控制探头回到中心,再用 G31 向X负方向触碰,将碰壁坐标存入变量 #2。同理,测出Y正、Y负的坐标存入 #3 和 #4。
3. 算术运算(大脑功能):
使用算术语句计算中心坐标:#5 = (#1 + #2) / 2(求出X轴中心),#6 = (#3 + #4) / 2(求出Y轴中心)。
4. 自动写入坐标系:
算出中心后,宏程序通过系统接口变量,将数值强制写入指定的坐标系。例如,将其赋值给G54对应的系统变量,完成自动分中。
您不需要从零编写!
听起来很复杂?别担心!编写极其严密、包含防撞机制的测量宏程序需要耗费大量精力。苏州汉测测量设备有限公司拥有资深的软件研发团队,早已为您开发好了适配各大主流数控系统的全套测量宏程序包。您只需调用简单易懂的 G65 指令,就能立刻享用稳定、高效的自动化测量技术。

 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201