您好,欢迎进入苏州汉测测量设备有限公司官网!
在数控铣床和加工中心上,工件台阶面、孔深的加工精度,完全取决于Z轴刀具长度设定的准确性。无论是机内自动对刀仪,还是便携式的光电Z轴设定器,只要操作不当,轻则尺寸报废,重则压坏精密量具。苏州汉测测量设备有限公司特此整理了最规范的Z向对刀仪的正确使用方法。
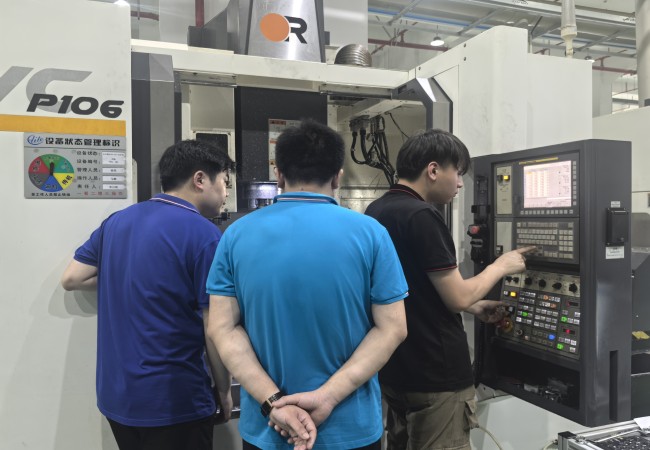
自动化Z向对刀仪的标准使用流程
如果您机床上安装的是固定式的自动对刀仪(如苏州汉测的HCL系列),请务必遵循以下“防撞四步法”:
1. 吹气清灰(第一道防线): 在调用对刀程序前,确保对刀仪测盘表面没有积水和铁屑。建议在宏程序中写入M代码开启气动吹扫。
2. 安全距离定位(防撞核心): 在手轮模式下,将刀尖移至对刀仪测盘正上方。强制要求:刀尖距离测盘必须保持在 10mm~20mm 的肉眼可视距离。 严禁直接贴紧!
3. 一键执行宏程序: 切换至自动模式,运行厂家提供的对刀宏代码(如 G65 P9023)。主轴将自动以设定的安全F值下降。
4. 特殊刀具的偏心处理: 重点注意! 如果对刀的是直径超过测盘的大飞刀(面铣刀),绝对不能用刀盘正中心的凹陷处去压测盘。必须在程序或手动操作中,让刀片的最高刃点去触碰测盘正中心。
汉测产品设计的双保险
为了最大限度保护对刀仪,苏州汉测的Z向对刀仪内置了双重开关机制。第一层是高灵敏度测量触发开关;如果遇到程序写错导致刀具没刹住车,在下压约5mm的极限位置会触发第二层“超程保护(OT)”开关,瞬间切断机床进给,死死守住撞机的最后一道防线。

 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201