您好,欢迎进入苏州汉测测量设备有限公司官网!
在加工中心上装夹好毛坯后,第一件事就是“找零点”(建立G54等工件坐标系原点)。人工用寻边器碰边找零需要好几分钟,而机床探头只需“滴滴”碰几下,十几秒就能把零点精准写入系统。这背后的机床探头测零点原理究竟是什么?苏州汉测测量设备有限公司为您通俗揭秘。
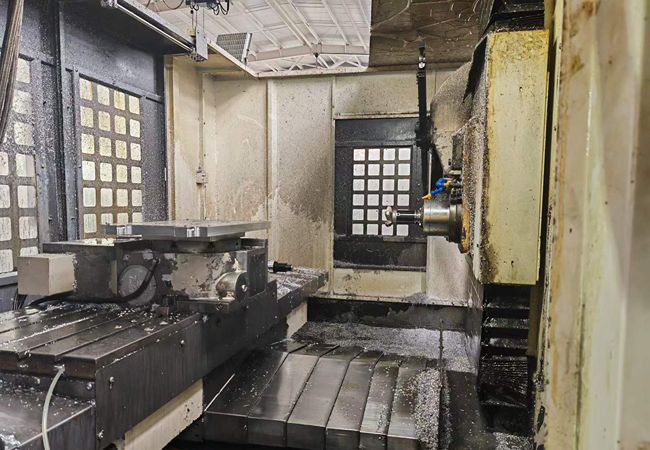
机床探头测零点的四个底层步骤
以最常见的“矩形毛坯四面分中找零点”为例,其核心原理是“物理触发 + 坐标锁存 + 数学平均”:
1. 发出高速跳步信号(Skip Signal):
系统调用 G31 测量指令控制探头向工件左边缘(X+方向)移动。当红宝石球碰到工件侧壁发生微小偏转时,探头在微秒级时间内向CNC系统发送一个电平跳变信号。
2. 锁存瞬间机械坐标:
CNC系统收到信号的刹那,立即控制X轴停止,并将接触瞬间的机床绝对机械坐标提取出来(如存入系统变量 #5061),假设记为 $X_1$。
3. 对称触测与误差抵消:
随后,探头移动到工件右侧边缘向X-方向触碰,用同样的方法获取右侧接触点的机械坐标,记为 $X_2$。
奇妙之处在于: 计算中心点时,直接运用公式 $X_{中心} = (X_1 + X_2) / 2$。在这个对称相加除以2的过程中,红宝石球本身的半径以及预行程误差刚好一正一负完美相互抵消!
4. 自动覆写系统变量:
宏程序计算出精准的 $X{中心}$ 和 $Y{中心}$ 后,通过直接给数控系统的坐标系变量(如FANUC系统的 #5221 对应G54的X值)赋值,瞬间完成零点设定。
如果是单边测零点(如测量Z轴顶面零点),宏程序则会自动调取事先标定好的“探头基准长度”进行扣减运算。依托苏州汉测成熟的底层宏程序包,这一系列复杂的物理与数学过程完全在后台瞬间完成,让找零点又快又准!


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201