您好,欢迎进入苏州汉测测量设备有限公司官网!
把自动对刀仪安装到机床上并接好线,仅仅完成了工作的50%。如果直接开始测刀,系统得出的刀长数据绝对是错的。在正式使用前,最关键的一步是告诉数控机床:“对刀仪的测盘,到底在机床的什么位置?”这就是无数新手头疼的难题:对刀仪怎么设置对刀基准?
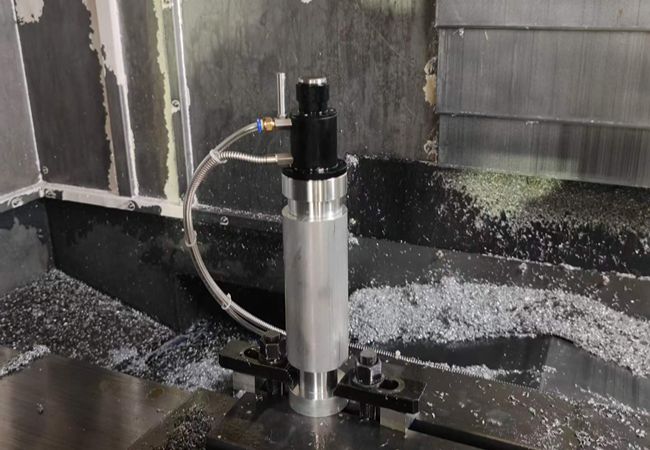
今天,苏州汉测测量设备有限公司用最通俗的语言,为您拆解设置对刀基准的核心原理与步骤。
对刀基准的核心原理是什么?
数控系统测量刀具长度,其实是在做减法:
刀具长度 = 刀尖触碰测盘时的Z轴机械坐标 - 测盘本身的绝对机械高度。
因此,“设置对刀基准”,本质上就是把“测盘本身的绝对机械高度”测量出来,并告诉宏程序。
标准的对刀基准设置五步法
1. 制作“基准刀”:
找一个刀柄,装上一根平底圆棒(或铣刀的柄部)。使用机外对刀仪或高度尺,极其精确地测量出这把刀从主轴端面(或参考面)到刀尖的真实物理长度(例如刚好 120.000 mm)。这就叫“基准刀”。
2. 手动触碰测盘:
将这把基准刀装入机床主轴。在手轮模式下,极其缓慢地将Z轴摇下,直到刀尖刚好触碰对刀仪测盘,发出“滴”的触发信号,立刻停止摇动。
3. 记录当前机械坐标:
查看数控系统屏幕,记下当前Z轴的绝对机械坐标(例如 Z -350.500 mm)。
4. 做减法算出基准高度:
根据公式推导:对刀仪基准高度 = 当前触碰时的Z向机械坐标 + 基准刀的真实长度。
计算:-350.500 + 120.000 = -230.500 mm。这个数值就是对刀仪测盘的绝对基准高度。
5. 写入宏变量:
将计算出的 -230.500 这个数值,填入厂家宏程序指定的系统宏变量中(例如FANUC系统的 #502 变量)。至此,基准设定大功告成!
苏州汉测让基准设定一键完成:
觉得人工计算容易出错?苏州汉测测量设备有限公司为您提供了完全自动化的“基准标定宏程序”。您只需将已知长度的基准刀装入主轴,运行一段特定代码,机床会自动下压触碰,并在后台瞬间完成计算和变量写入。汉测科技,让最复杂的校准工作变得像按计算器一样简单!


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201