您好,欢迎进入苏州汉测测量设备有限公司官网!
不少机床操作员在第一次使用机床测头时,会想当然地把测头装上主轴就直接开始测量工件,结果发现测出来的尺寸总是相差几丝(几十微米)。其实,他们遗漏了在线测量中最关键、也是最基础的一步——机床测头标定。苏州汉测测量设备有限公司为您详细解析标定的原理与操作。
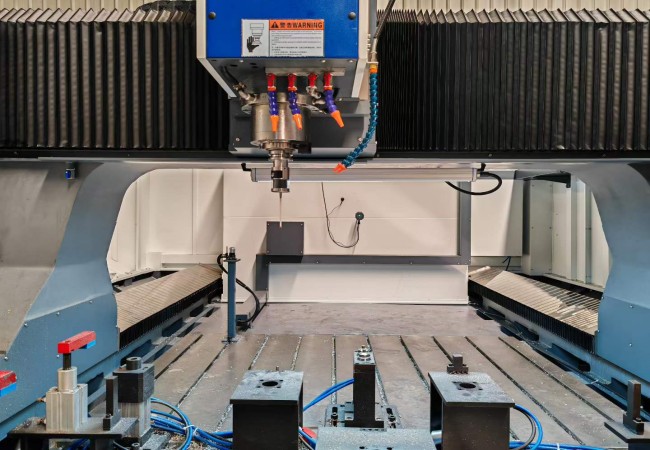
为什么机床测头必须经过标定?
标定的核心目的有两个,即“认识有效球径”与“消除偏心误差”。
1. 计算有效球径(预行程补偿): 探头发生接触到系统接收到信号之间,红宝石球实际上已经产生了一点点位移(预行程)。因此,数控系统不能使用测针的物理直径(如6.00mm),必须通过标定计算出其“有效直径”(比如5.97mm),才能保证测量准确。
2. 机械与安装跳动补偿: 无论刀柄精度多高,测头装上主轴后都存在微观的偏心。标定程序能算出探头中心与主轴旋转中心的偏置差值(X/Y向补偿值),在测量时自动扣除。
标准的测头标定流程
标定必须借助于高精度的基准物,通常是内径已知的标准环规或标准球。
1. 物理同心度打表: 首先,用千分表打在红宝石球的赤道上,手动旋转主轴,通过调节测头法兰上的微调螺丝,将机械跳动调整到0.005mm以内。
2. 设定Z轴基准: 运行宏程序,让探头触碰标准环规的顶面或专用基准块,标定探头的长度(Z轴坐标)。
3. X/Y轴偏心与球径标定: 将探头下放到标准环规内部。运行汉测提供的环规标定宏程序。探头会自动在环规内壁触碰四点或多点,系统自动计算出有效球径及偏心数据,并永久写入指定的宏变量中。
一键标定,汉测让高精度更简单:
繁琐的数学计算不需要您操心。苏州汉测测量设备有限公司为您提供了完全傻瓜化的“一键标定宏程序”。只要固定好环规,输入已知直径,按下启动键,机床即可在几十秒内自动完成所有标定工作,确保您的探头时刻保持巅峰测量精度。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201