您好,欢迎进入苏州汉测测量设备有限公司官网!
对于刚接触自动化车床的操作员来说,面对带有摆臂机构的车床对刀仪,往往不敢轻易下手,生怕操作失误撞坏精密测针。其实,只要掌握了标准化流程,自动对刀远比手工打表安全得多。苏州汉测测量设备有限公司为您梳理了数控车床自动对刀仪怎么用的标准操作指南。
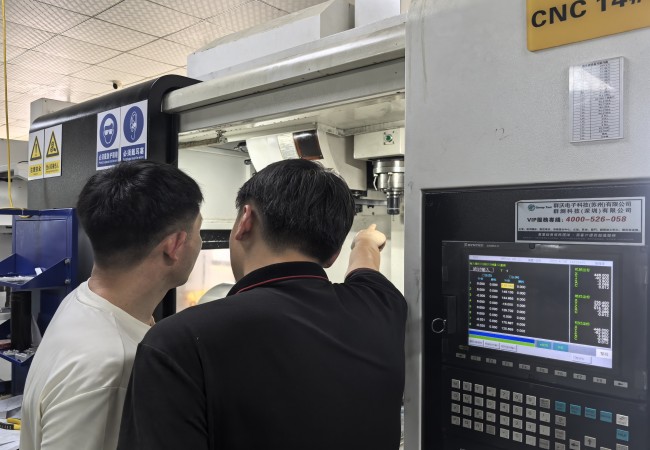
数控车床自动对刀仪标准操作步骤
1. 步骤一:调出对刀臂(准备阶段)
在MDI或手动模式下,输入对应的M代码(如M68等,具体依机床厂家而定),控制下拉式对刀臂自动摆动并锁定在加工区的测量位置。确保对刀仪表面的测盘或测针干净无铁屑。
2. 步骤二:手动安全定位(防撞核心)
使用手轮(MPG),将刀塔上需要测量的车刀移动到对刀仪测针的附近。注意:必须保持刀尖距离测针大约 10mm~20mm 的安全距离。 无论是准备测X轴还是Z轴,都绝对禁止将刀尖直接贴靠在测针上。
3. 步骤三:执行对刀宏程序
切换至自动运行模式,调用对刀程序(如FANUC系统常见的 G65 P9023...)。机床会自动控制车刀以安全的低速(F值)去触碰测针的对应面(X+、X-、Z+、Z-)。
4. 步骤四:数据确认与收回摆臂
刀具触碰并自动退回后,进入系统的“形状补偿/磨损补偿”界面,确认刀补数据已自动更新。最后,输入指令让对刀臂收回到防护罩内,即可开始正式加工。
苏州汉测的技术保障:
为了防止操作员误操作,苏州汉测在开发车床对刀宏程序时,加入了严密的“防超程与逻辑纠错”机制。如果起点设置错误或机床未收到触发信号,系统会强制停机报警,全方位守护您的机床安全。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201