您好,欢迎进入苏州汉测测量设备有限公司官网!
很多学徒工每天跟着师傅对刀,却始终不明白为什么要这么折腾。其实,机床本身是个“瞎子”,它只知道自己的机械原点在哪,但工件夹在工作台的什么位置,它完全不知道。数控铣床对刀原理,说白了就是给机床安上眼睛。
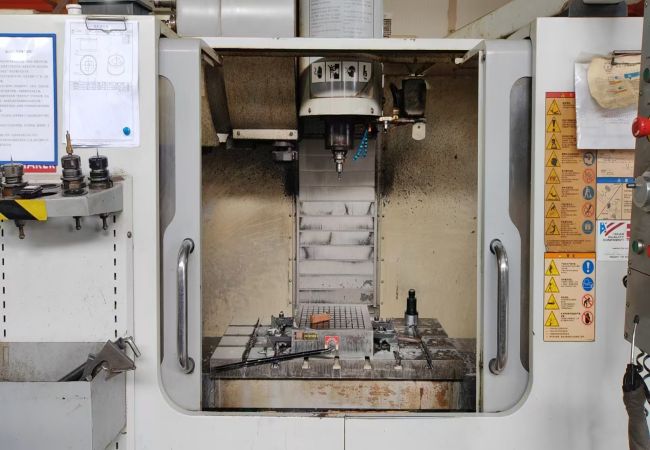
- 确立G54工件坐标系零点: 数控铣床对刀原理的核心目的,就是找出零件在机床台面上的绝对位置。不管是以前用偏心分中棒,还是现在用自动探头碰边,本质都是为了抓取X轴和Y轴的机械坐标,然后除以二算出中心点,写进G54到G59的工件坐标系里。
- 统一Z轴的刀具长度补偿(G43): 工件表面的Z向高度定在哪里?数控铣床对刀原理要求我们找一个基准刀,碰一下工件表面,告诉机床“这就是Z0”。其他长短不一的刀,再通过对刀仪测出长度差,利用G43指令在加工时自动加减,保证不撞刀。
- 干掉人工算数的致命失误: 传统的数控铣床对刀原理极度依赖人工。师傅要看机械坐标,拿计算器除以二,再手动敲进面板。少输一个小数点,机床直接报废。现在的自动寻边原理,抓取、计算、写入全靠底层宏程序瞬间完成,彻底堵死了人为失误的漏洞。
- 刀具半径补偿(G41/G42)的底层逻辑: 编程时我们画的是零件轮廓线,但铣刀是有粗细的。数控铣床对刀原理要求我们把刀具的真实半径告诉系统。机床在走刀时,会自动向左或向右偏置一个刀具半径的距离,这就是俗称的“刀补”,是拿捏外形公差的灵魂操作。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201