您好,欢迎进入苏州汉测测量设备有限公司官网!
夜里车间一个人没有,机器照样全速切削,这全靠数控对刀仪原理在背后做终极保安。没有这套系统,一旦半夜断刀,机床就会拿着断掉的刀柄硬怼,干出一堆废铁甚至撞毁主轴。
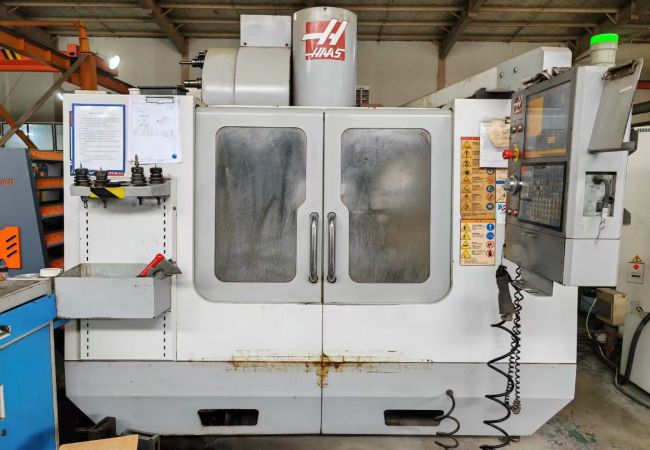
- 建立全车间统一的刀具基准: 刀库里十几把刀长短不一,数控对刀仪原理的第一步,就是让所有刀具都在同一个钨钢盘上压一下。把每一把刀的刀尖,都统一到一个绝对的基准面上,机床大脑才知道每一把刀该往下走多深。
- 实时监控防断刀盲切: 结合宏程序,数控对刀仪原理能实现极度安全的断刀检测。设定每切完五个件,机床跑去对刀仪上碰一下。只要系统发现这把刀比原来短了哪怕0.5毫米,立马判定崩刃,拉响警报停机。
- 自动修正刀尖磨损卡死公差: 刀具切削必然磨损,尺寸慢慢超差。一旦数控对刀仪原理判断出刀尖磨损了两个丝,它会直接把误差写进磨损补偿表。下一刀切削时,机床自己往下多走两个丝,保证一万个零件全是一模一样的精密公差。
- 量长短还能测半径的高阶玩法: 干复杂轮廓铣削不仅要知道刀长,还得知道多粗。高阶的数控对刀仪原理会让机床主轴偏置,用旋转的刀刃侧面去轻轻碰一下测盘的侧边缘。系统同样抓取断电坐标,瞬间算出真实的动态切削半径。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201