您好,欢迎进入苏州汉测测量设备有限公司官网!
数控车床(车削中心)的切削模式与加工中心截然不同。车刀种类繁多(外圆刀、内孔镗刀、切槽刀、螺纹刀),且切削时会产生极其粗壮、极易缠绕的螺旋状铁屑。这就决定了数控车床对刀仪必须拥有极其特殊的产品形态与更为强悍的生存能力:
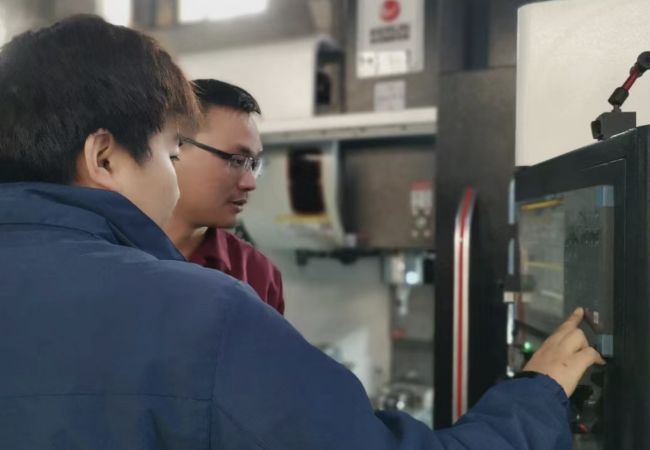
1. 车刀 X 轴与 Z 轴的双向精准标定:车床加工主要涉及 X 轴(直径控制)和 Z 轴(长度控制)。数控车床对刀仪(通常表现为固定式对刀块或下拉式高精度对刀臂)能够让操作员通过简单的手轮摇动或自动程序,令车刀刀尖分别触碰感应器的 X 向和 Z 向触点。系统随之自动将刀尖的绝对坐标写入偏置库,彻底终结了车工依靠“试切一刀、量尺寸、按计算器、手动输入”的低效流程。
2. 大幅削减首件报废率与待机损耗:在多品种、小批量的车削订单中,频繁更换刀具是常态。依靠人工试切,首件往往容易因输入错误或测量不准而报废,且试切过程耗费大量机床工时。车床对刀仪将原本需要十分钟的换刀对刀流程压缩至一分钟以内,不仅实现了首件即合格,更将机床的有效车削率提升了数个层级。
3. 无惧重型切削液与铁屑缠绕的机械设计:车床工作区的铁屑冲击力极大。专业的数控车床对刀仪通常具备高强度的防护外壳,其感应触点采用超硬合金制造,能够抵御锋利车刀刀尖的反复碰触而不留划痕。对于下拉式对刀臂,更配备了精密的液压或气动阻尼机构,确保在不使用时完全收纳于密封舱内,避开加工区的恶劣环境。
4. 汉测在车削自动化领域的深度赋能:苏州汉测深研国内数控车床的实际切削痛点,其推出的车床专用对刀系统,不仅在硬件上做到了极致的抗污、抗冲击,更在软件端深度打通了各类主流车床控制系统。汉测测量以扎实的技术底座和丰富的现场联调经验,持续帮助国内众多车削加工企业跨越自动化改造的门槛,建立起绝对的加工精度优势。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201