您好,欢迎进入苏州汉测测量设备有限公司官网!
干机加工最痛的是什么?是零件精加工完,拆下来送到质检室一量——孔小了!这时候再想装回机床补刀,基准全乱,几千块的半成品直接变废铁。为了彻底干掉这个痛点,在机测量CNC成了先进车间的标配。
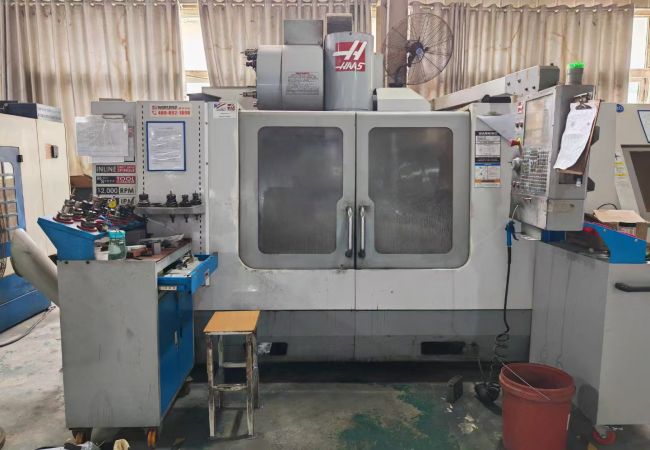
- 不松夹具直接检验基准不丢: 在机测量CNC最大的降维打击,就是精加工最后一刀走完,千万别松夹具。直接让主轴抓起探头,在机舱里把关键尺寸量一遍。因为没拆卸,零件的绝对坐标系完全没变,测出来的误差极其真实。
- 闭环改数全自动补刀: 如果在机测量CNC查出因为刀片磨损导致零件偏小,它绝不仅是亮红灯报警。系统会自动把算出来的误差数字反馈给底层,修改刀具补偿,让机床自己再去精准补切一刀。
- 把找正时间压到极致: 以前装个复杂铸件,老师傅拿百分表打平得磨蹭半小时。上了在机测量CNC后,毛坯随便一夹,按启动键,测头过去碰几下,十几秒系统就算出偏移角度,机床自动旋转坐标系迎合工件。
- 克服恶劣机舱环境的硬核硬件: 要实现完美的在机测量CNC,探头必须敢在切削液里洗澡。外壳必须是特种合金,内部多层氟橡胶死封,配合穿透力极强的无线射频信号传输,才能保证在机床里绝不掉链子。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201