您好,欢迎进入苏州汉测测量设备有限公司官网!
“对刀不准,刀具必损;操作不当,机床必撞。”自动对刀仪虽然是数控机床上的提效神器,但如果操作人员不熟悉其正确的使用规范,很容易压坏精密测盘。作为专业的源头厂家,苏州汉测测量设备有限公司为您梳理了最规范的机床对刀仪使用方法。
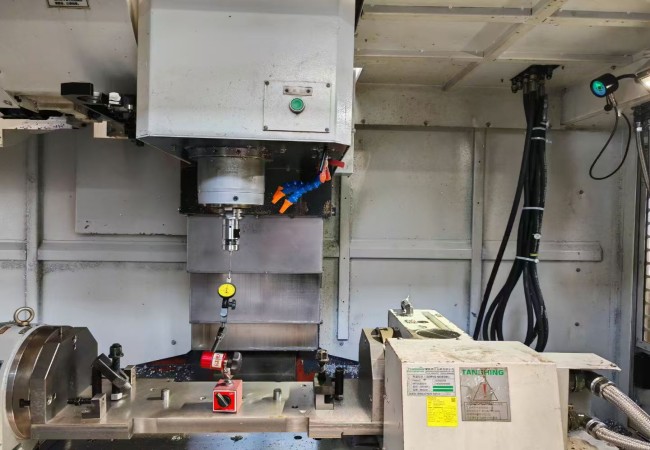
标准机床对刀仪使用步骤
1. 第一步:环境与设备清洁(至关重要)
对刀前,必须确保对刀仪的金属触盘上没有铁屑、油污或水珠。苏州汉测的自动对刀仪大多标配气动吹气接口,操作员只需在程序中写入M代码,对刀前即可实现自动强力吹扫。
2. 第二步:刀具安全定位
在手动(JOG)或手轮模式下,将需要预调的刀具移动到对刀仪测盘正上方。安全红线:刀尖距离测盘必须保持在10mm-20mm的安全高度,绝对不能直接贴靠测盘。
3. 第三步:调用宏程序
在MDI模式或自动运行模式下,输入厂家提供的对刀宏程序(例如FANUC系统常用的 G65 P9023... 代码,具体代码依系统而定)。
4. 第四步:执行自动探测
按下“循环启动”。主轴会以设定的安全速度(通常F值较小)向下移动,当刀尖触碰测盘发出“滴”的信号后,主轴会立即抬升退刀。此时,刀具的长度和直径参数已被自动写入CNC系统的刀具补偿表中。
汉测工程师的实战防坑建议
- 偏心刀具处理: 测量大直径面铣刀(飞刀盘)时,不要用刀盘正中心去压对刀仪,必须移动X/Y轴,用刀片的最高点(刀尖)去触碰测盘中心。
- 断刀检测设置: 强烈建议在攻丝、钻微孔的工序结束后,加入一段快速对刀程序,测盘如未感应到刀尖即触发报警,这是防止批量废品的最有效手段。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201