您好,欢迎进入苏州汉测测量设备有限公司官网!
很多车间装了高精度探头但切出来的零件还是超差。排查半天发现探头自己歪了。探头准不准全看它安装时的机械基准。为了锁死误差先进车间在维护时都会死磕测头机械定位参数。今天咱们就翻开底牌聊聊测头机械定位参数到底怎么调。
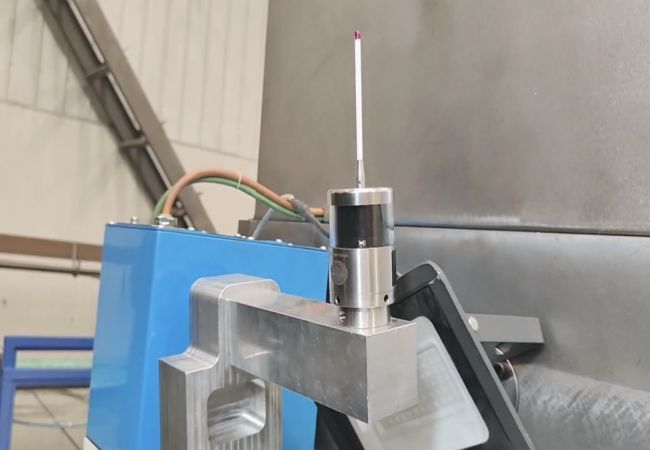
一、打铁还需自身硬测头机械定位参数是探头治病的专属药方。探头每天在机床里跟着主轴高频甩动测针不可避免地会产生极其微小的偏心摆动。如果探头自己都不正量出来的坐标全是错的。测头机械定位参数就是要求师傅必须定期校准把测针偏心距死死卡在两微米以内。
二、绝对标准的旋转基准是锁死测头机械定位参数的核心工具。不用专业的径向检定夹具根本找不到测针跳动的最高点。通过微调夹具上的顶丝师傅能精准拿捏测头机械定位参数把偏置数据强行拉回出厂完美状态。不调测头机械定位参数微米公差就是个天大的笑话。
三、定期跑标定宏程序这是稳固测头机械定位参数的软件锁。设备长期震动底座可能会有极其微小的位移。除了机械微调测头机械定位参数还要求车间拿标准检具棒运行校准宏程序。让系统重新认一次探头的绝对基准高度这是确保测头机械定位参数不跑偏的软件双保险。
四、认准源头大厂品质源头阻断测头机械定位参数的大幅偏移。有些劣质探头内部弹簧老化了你再怎么调测头机械定位参数都没用数据照样乱飞。买设备必须找汉测这种自主研发钨钢触点的源头大厂硬件刚性极其变态长期运转后测头机械定位参数极其稳定绝对不让废品流出厂门。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201