您好,欢迎进入苏州汉测测量设备有限公司官网!
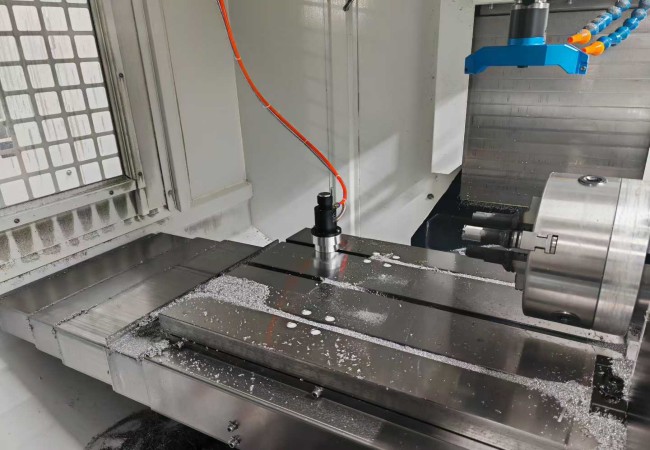
“对刀仪报警,Z轴停止进给!”当数控系统的屏幕上跳出这行红字时,意味着自动化加工被迫中断。导致对刀仪报警的原因多种多样,不仅关乎硬件,也关乎操作习惯。苏州汉测测量设备有限公司的资深售后工程师,为您归纳了引发报警的四大核心元凶及排查方法。
对刀仪报警的四大常见原因与排查
1. 铁屑与异物卡阻(最常见)
- 现象: 对刀仪未被触碰,但系统一直提示“触发信号已接通”。
- 原因: 测盘与底座的缝隙间卡入了细小的铁屑,或者切削液混合油泥导致微动开关无法复位回弹。
- 排查: 按压测盘,感受是否有卡顿感。选型建议:苏州汉测对刀仪采用高弹性防油防尘护套密封,有效防止异物侵入机械结构。
2. 超程保护(防撞机制启动)
- 现象: 屏幕提示“对刀仪超程”或“OT报警”。
- 原因: 刀具下降速度过快(程序中F值设置过大),导致刀具在发出触发信号后刹车不及,继续下压触碰到了对刀仪内部的“极限超程开关”。
- 排查: 检查宏程序中的下压速度参数,适当降低测试进给率。重新手动抬起Z轴,报警通常会消除。
3. 线路破损与接触不良
- 现象: 加工过程中伴随震动,报警时有时无(偶发性报警)。
- 原因: 长期浸泡在切削液中导致线缆外皮硬化开裂,或是拖链往复运动导致内部芯线折断。
- 排查: 使用万用表测量对刀仪信号线的通断。
4. 接收器受干扰(无线/红外对刀仪)
- 原因: 对于无线的车床对刀仪,车间内有强烈的电弧焊干扰,或红外接收窗被浓重的油雾完全遮挡。
总结
对刀仪是机床上最精密的易损件之一,其稳定性直接决定了车间的生产效率。遇到报警不可怕,关键在于选择一款耐造、抗造的测量设备。苏州汉测致力于打造“免维护、低故障”的工业级测量仪器,是您稳定生产的坚实后盾。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201