您好,欢迎进入苏州汉测测量设备有限公司官网!
“几十万的机床,几万块的测头,万一按错键撞坏了谁赔?”这种恐慌心理,让很多车间的测头成了摆设。其实,只要严格遵守规范,测头操作远比人工拿着分中棒打表要安全得多。作为源头厂家,苏州汉测测量设备有限公司为您梳理了最标准、最安全的机床测头使用方法。
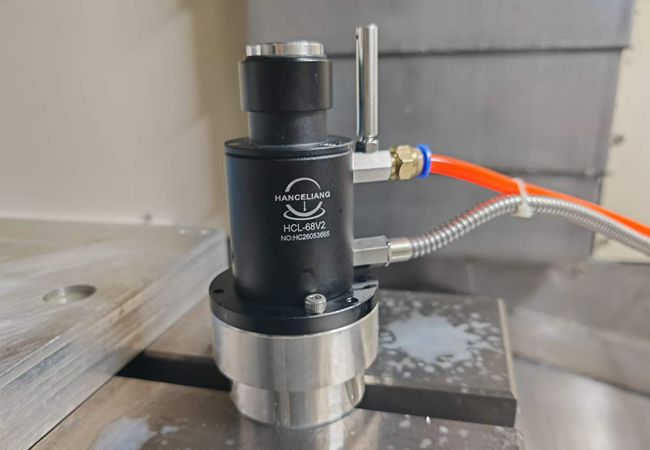
标准机床测头使用四步曲
1. 第一步:测头标定(每月必做)
测头不是装上就能测的。必须将标准环规固定在工作台上,运行“环规标定宏程序”。系统会自动触碰环规内壁,计算出红宝石球的“有效球径”以及测头安装的“偏心差值”,并自动保存在系统参数中。这是保证后续测量精准的基石。
2. 第二步:确认安全高度与轨迹(防撞核心)
在准备测量工件前,使用手轮(MPG)将测头移动到工件上方。
注意防呆: 必须肉眼确认测针下放的轨迹上没有压板、螺丝等障碍物;确保红宝石球下降的深度能碰到工件的直壁,而不是碰到倒角或悬空。
3. 第三步:调用测量指令
进入自动运行(MEM)或MDI模式,输入对应测量类型的宏程序代码。
例如,要测量一个圆孔的中心,在输入指令(如 G65 Pxxxx 附加对应的X、Y尺寸预估值)后,按下“循环启动”按钮。
4. 第四步:系统自动执行与写入
机床会自动控制测头以安全的低速进行“十字形”触测。测量完成后,测头自动抬升至安全高度。此时,您只需打开工作坐标系(G54~G59),就会发现中心坐标已经被完美地自动写入了。
苏州汉测的易用生态:
为了彻底消除操作员的顾虑,苏州汉测的测量宏程序内置了严密的“防超程与逻辑防撞机制”。即使您输错了预估尺寸,测头在移动中遇到意外阻力也会瞬间急停报警,绝不盲目硬顶。让精密测量变得简单、安全、无压力。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201