您好,欢迎进入苏州汉测测量设备有限公司官网!
虽然自动对刀仪为数控加工带来了极大的便利,但如果使用不当,依然可能导致测盘压坏或测量数据不准。作为测量设备领域的源头厂家,苏州汉测测量设备有限公司为您整理了一份标准规范的自动对刀仪使用方法与维护指南。
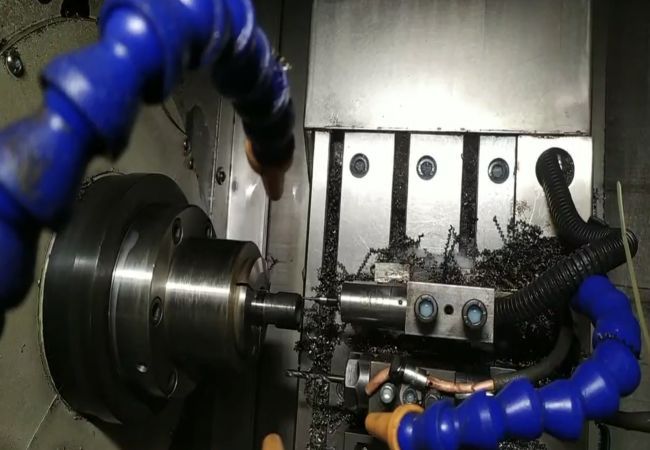
对刀仪标准使用方法(步骤图解化)
1. 开机校验(首次使用或更换刀具):
将需要预调的刀具装入主轴。在数控面板(或MDI模式下)调用对刀仪配套的宏程序(如G65 Pxxxx)。
2. 设定粗略位置(防止撞击):
手动手轮操作,将刀尖移动到对刀仪测盘正上方约10mm-20mm的位置。切忌将刀具直接开到紧贴测盘的位置,必须留出缓冲距离!
3. 执行自动对刀程序:
按下“循环启动(Cycle Start)”按钮。机床主轴将按宏程序设定的安全进给速度(F值),缓慢下降(Z轴负方向)。
4. 接触与读取:
当刀尖触碰到测盘时,对刀仪会瞬间发出跳步信号,主轴立即停止下降并向上退刀。系统同时将获取的坐标值减去机床机械常数,得出精准刀长,并自动写入刀补表。
关键注意事项与日常维护
- 吹气清洁非常关键: 每次对刀前,必须确保对刀仪表面的碎屑和切削液已被吹干净。苏州汉测的对刀仪标配了气动清洁喷嘴,只需在宏程序中加入M代码(如M08/M09等预设代码)即可实现对刀前自动吹扫。
- 注意刀具偏心: 测量飞刀盘或大直径面铣刀时,不能用刀盘中心去压测盘,必须让刀尖最高点去触碰测盘中心,这就需要宏程序支持“偏心对刀”逻辑。
- 定期校准标定棒: 对刀仪长期使用后,建议每月使用高精度的标准对刀棒(基准刀)重新运行一次标定程序,消除系统误差。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201