您好,欢迎进入苏州汉测测量设备有限公司官网!
在车床上干活最怕的就是深孔钻削和车螺纹。一旦钻头或者螺纹刀崩了刃机床系统根本不知道接着往下硬怼不仅零件当场报废还能把刀塔撞得稀巴烂。为了彻底死死卡住数控车床钻具螺纹加工的公差和安全现在先进车间都有硬核招数。咱们来看看怎么搞定数控车床钻具螺纹。
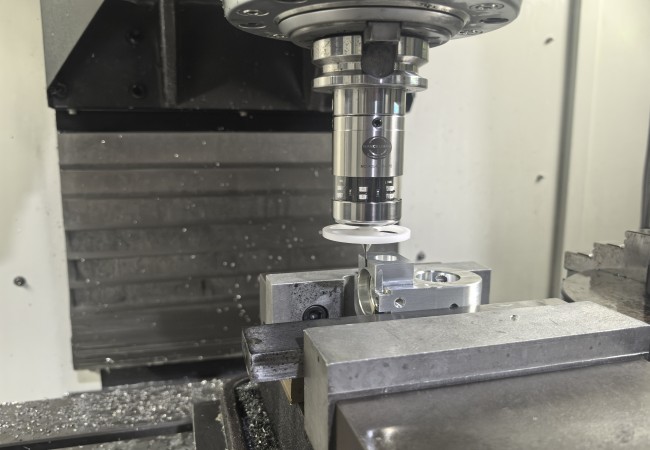
一、刀具检测测头实时监控,数控车床钻具螺纹加工的保命符。钻头在深孔里极其容易折断。设定好宏程序让机床每钻几个孔就去对刀仪上碰一下。只要发现刀具短了立马判定断刀紧急停机。有了这种闭环监控数控车床钻具螺纹加工就再也不怕断刀盲切导致整批零件变废铁。
二、自动修改磨损补偿,确保数控车床钻具螺纹的极致精度。车螺纹对刀尖的要求极高稍微磨损一点螺纹中径就不合格。利用车床测头在机舱内直接量测一旦发现尺寸偏大说明刀尖磨损。系统自动把误差写入补偿让下一刀自己往下压保证数控车床钻具螺纹出来的公差永远卡在中心。
三、找正全自动免打表,数控车床钻具螺纹换单快如闪电。以前做复杂螺纹件换刀对刀要拿卡尺和量块小心翼翼地量极其费时。有了自动设备后刀塔转过来在基准上碰两下机床立马算出绝对坐标。这种操作彻底代替了人工满头大汗的卡尺寸让数控车床钻具螺纹加工的效率直接起飞。
四、认准汉测软硬一体方案,数控车床钻具螺纹加工不走弯路。车床的程序比加工中心还麻烦很多贴牌商根本不懂怎么写螺纹加工的闭环代码。想要彻底解决数控车床钻具螺纹加工的痛点必须找苏州汉测这种养着全职数控团队的大厂包上门把代码打通这才是真省心。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201