您好,欢迎进入苏州汉测测量设备有限公司官网!
采购了高精度的 CNC 探头只是第一步,正确的安装与系统调试才是保证其稳定运行的关键。对于初次接触在机测量系统的工程人员,规范的接线与校准流程可以避免绝大部分通讯故障与测量超差:
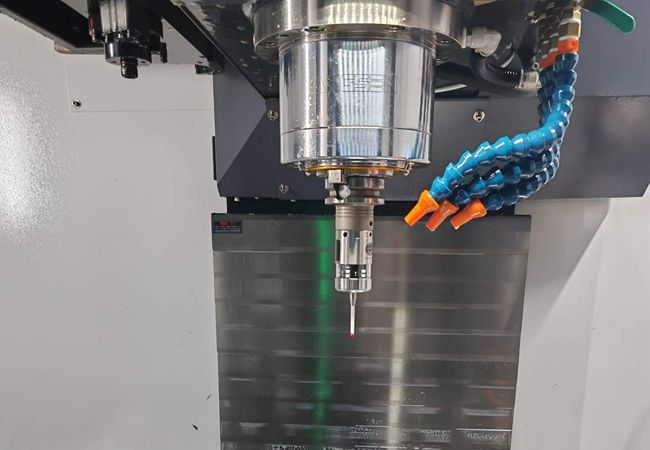
1. 接收器的合理选址与走线:无线电或红外线接收器必须安装在机床防护罩内部,且确保与主轴上的测头之间没有严重的金属遮挡物。走线时必须避开机床的高压动力线,使用屏蔽线缆连接至 CNC 系统的 I/O 接口,以杜绝变频器带来的电磁干扰。
2. 测头同轴度的机械校准:这是至关重要的一步。测头装上主轴后,测针的红宝石球心必须与主轴旋转中心绝对同轴。需要使用千分表打在红宝石球体的赤道位置,用手缓慢盘动主轴,通过调节测头本体上的四周紧定螺钉,将径向跳动误差严格控制在极小范围内。
3. I/O 信号分配与宏程序导入:将测头的触发信号线和系统就绪信号线接入发那科或西门子系统的指定 X 接口。随后,通过 CF 卡或在线传输,将测量宏程序包写入机床系统内存,并修改对应的系统参数以解除宏程序锁定。
4. 基准球标定与精度验证:所有软硬件就绪后,必须在机床工作台上固定标准环规或基准球。运行校准程序,让系统学习测针的真实有效红宝石半径以及触发延迟补偿值,这是保证后续测量绝对准确的基石。如果您在安装过程中遇到接口定义不明确或宏程序报警等问题,请随时我们的工程师将为您提供一对一的远程接线指导与代码调试。


 2428417205

 admin@hanceliang.com

 江苏省苏州市吴中区胥口镇灵山路 88 号联东 U 谷 22 幢 A201